

 Förfrågan
Tveka inte att skicka ett meddelande
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERTa en 3/16 tums spiralborr till en bit 304 rostfri platta och se vad som händer. Spetsen blir blå, rök kryper ihop sig och inom en minut skaver skäreggen istället för att skära sig. Inget var fel på borren förutom detta: efter ungefär 540 C slutar karbiderna inuti stålkroppen att behålla sin hårdhet. Att förstå vad en borr är gjord av är egentligen att förstå vilket basmaterial som står mellan dig och det ögonblicket.
Varje borr är två delar: skäreggen och kroppen som bär den. Spetsen kommer från endast fyra materialfamiljer. Dessa är snabbstål, koboltbärande höghastighetsstål, volframkarbid i antingen solid eller lödd form, och diamantslipmedel. Kolstål är ett femte och mestadels historiskt alternativ som nu huvudsakligen överlever i billiga träbearbetningsbitar.
En borr är ett roterande skärverktyg vars egg är gjord av härdat verktygsstål eller volframkarbid, valt så att eggen är hårdare än materialet som skärs och stabil vid den temperatur skäret genererar.
Den definitionen är varför materialvalet följer arbetsstycket snarare än tvärtom. Timmer förkolnar nära 200 C. Betongmassa ligger runt 7 på Mohs-skalan. Rostfritt stål pressar eggen förbi 600 C. Varje tillstånd pekar på ett annat basmaterial, vilket är exakt varför ingen enskild borr borrar allt bra.
Ungefär åtta av tio borrkronor som säljs över hela världen är gjorda av snabbstål, och M2 är den kvalitet som gör det mesta av det arbetet. M2 är inget märke. Det är en AISI-klassificering av verktygsstål, skriven som DIN 1.3343 i europeiska kataloger.
En typisk M2-smälta, mätt i vikt, innehåller:
Efter härdning och dubbelhärdning landar M2 mellan 62 och 65 HRC. Det är tillräckligt hårt för mjukt stål, aluminium, mässing, plast och det mesta timmer, och tufft nog att borret böjer sig innan det spricker när borren griper tag.
Ytfinish förändrar inget av detta. En svart oxidbit bär ett lager av järnoxid under tio mikron tjockt. Den håller kvar skärvätska och stoppar spånsvetsning till kanten. Slipa av beläggningen och stålet under är identiskt.
Höghastighetsstål får sin hårdhet från värmebehandling, inte från kemi. Ta spetsen förbi cirka 600 C och den förvandlas till vanligt stål. Färgbytet är den enda varningen du får.
Split-point geometri är den vanligaste formen du faktiskt kommer att köpa. De två huvudskäreggarna är slipade i fyra fasetter som möts i 135 grader. På plåt under 10 mm stoppar den spetsen att vandra, och den behöver mindre matningstryck än en 118 graders spets eftersom mejselkanten är kortare.
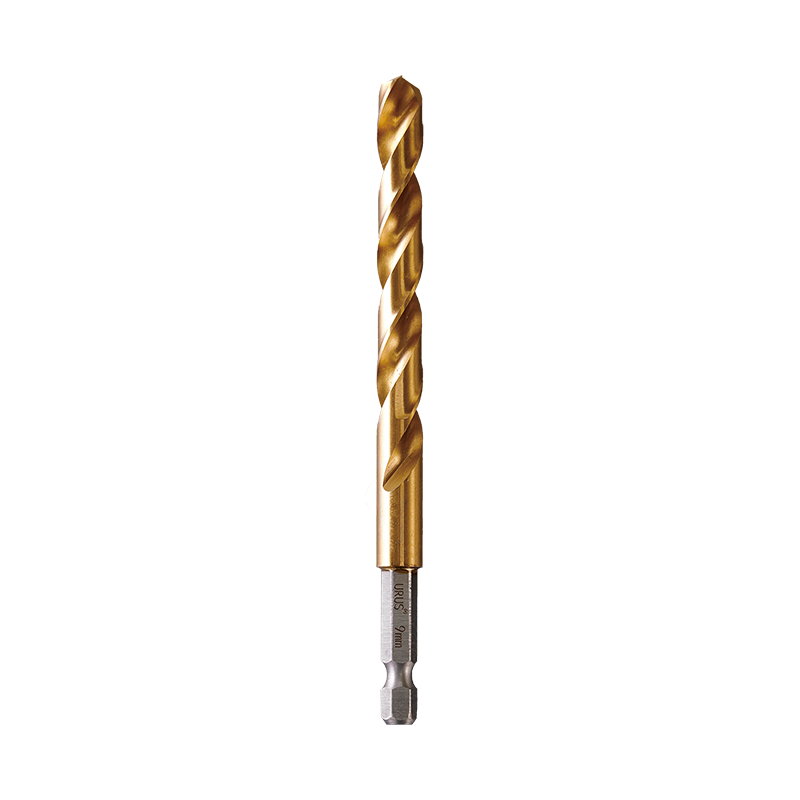 Delad metallborr för 1/4-tums snabbchuckar En metallborrkrona med delad punktgeometri, tillgänglig i dimensionerna L50, L70, DIN338 och DIN340; användbar när du granskar 135-graders poängalternativ och kobolt HSS-kvaliteter. Visa produkt →
Kobolt används inte för att bygga en borrkropp. Det är ett legeringselement som smälts in i höghastighetsstålet, med fem till åtta viktprocent. M35 bär runt 5 procent och M42 bär runt 8 procent, och det är de två namnen du kommer att se tryckta på förpackningen.
Vad kobolt gör är att bromsa förgrovningen av karbider vid temperatur. Volframkarbidpartiklar i en stålmatris vill klumpa sig och växa, och när de väl växer blir kanten mjuk. Kobolt fördröjer den processen och pressar den användbara kanttemperaturen uppåt. Den uppmätta ökningen i varmhårdhet ser ungefär ut så här.
Du kan inte skilja en koboltbit från en icke-koboltbit genom att titta på den. Samma fabrik kan bearbeta M2, M35 och M42 med identisk svart oxid, ur samma behållare. Utan en tryckt stålkvalitet på förpackningen är den enda signalen som återstår pris och hur länge kanten överlever rostfritt.
Skär 304 rostfritt och mjukt stål med måttlig hastighet. Billigare per bit och det vanliga valet för underhållsarbete och lätt tillverkning.
Håller en kant märkbart längre i titan, Inconel och legeringar över 35 HRC. Kostar mer och är spröd nog att en handborr kan spåna den vid breakout.
Volframkarbid är inte alls stål. Det är pulvermetallurgi. Sub-mikron volframkarbidkorn binds med kobolt eller nickel och sintras nära 1400 C till ett fast ämne. En typisk WC-Co-kvalitet innehåller 6 till 12 viktprocent koboltbindemedel.
Hårdheten landar runt 1400 till 1600 HV, vilket är ungefär 90 på HRA-skalan och långt över allt en fil kan röra vid. Den hårdheten är vad som låter den skära betongmaterial som helt enkelt skulle polera en HSS-kant platt.
Den kommer i två former. Solid hårdmetall innebär att hela borren är sintrad, vilket är standard för 0,3 mm mikrohål i kretskort och för CNC-bearbetningscentra. Hårdmetallspets innebär att en liten sintrad insats löds på ett stålskaft, vilket är den konstruktion som används för murverk och hammararbeten.
SDS-plus och SDS-max hammarbits är nästan alla lödda. En treskärare hårdmetallspets är svetsad på ett räfsat stålskaft och de tre skäreggarna delar upp hammarenergin över tre kontaktpunkter istället för två, vilket håller hålet runt och minskar bindningen i armerad betong.
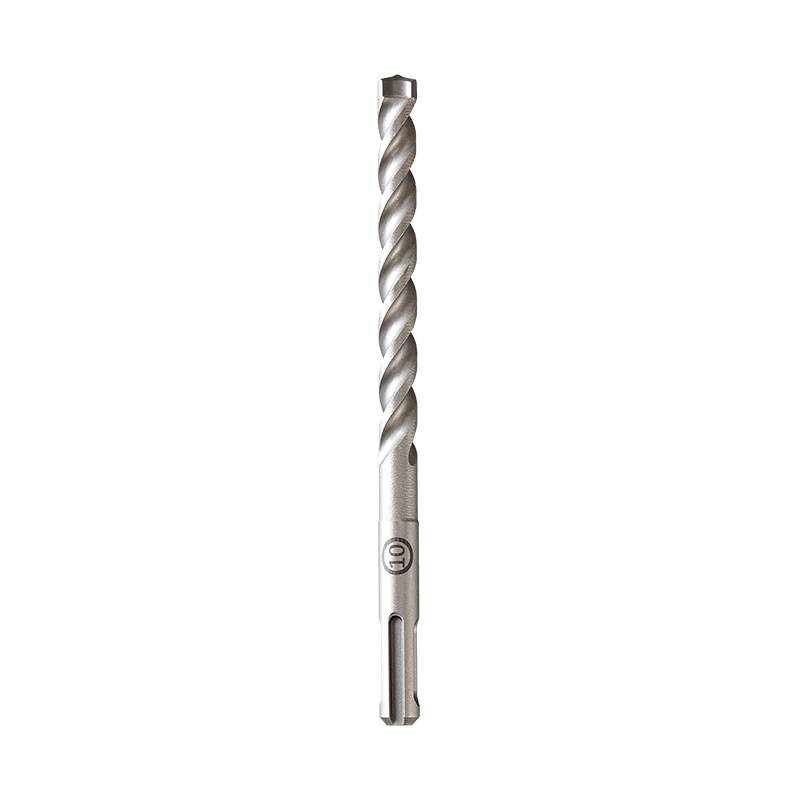 SDS-3-Cutter hårdmetallspets för borrning i murverk En tre-skärare hårdmetallspets murverk hammare med tre-kanal dammborttagning, storlek 3,45–18 mm; användbar när man jämför lödda SDS-bits för tegel, betong och sten. Visa produkt →
Hårdlödning är den svaga punkten för varje hårdmetallspets. Silver- och mässingslödningslegeringar smälter mellan 600 C och 700 C. Glöd en murbit i rött och spetsen faller av och lämnar ett perfekt stålskaft utan någonting på änden.
PVD-beläggningar på borrkronor är tunna filmer, vanligtvis 1 till 4 mikron, som är borta efter ungefär 30 hål i stål vid normal matningshastighet. Titannitrid och titanaluminiumnitrid är de två du träffar oftast och de fungerar genom att sänka friktionen och minska uppbyggd kant snarare än genom att härda stålet under.
En titanbelagd M2-bits och en vanlig M2-bits har samma hårdhet. Beläggningen förändrar hur spånet glider, inte hur hårt kanten är.
Färg är ett dåligt test här, vilket är den fälla de flesta köpare faller i. En bärnstens- eller guldkant är ofta TiN, men en mörkblågrå kant kan helt enkelt vara ångoxid, och en äkta koboltstålbit kan inte bära någon färg alls efter en ljus finish. Läs den tryckta stålkvaliteten istället för skuggan.
Trä förkolnar vid cirka 200 C, vilket inte är i närheten av den punkt där en stålkropp skulle glödga, så en träbearbetningsbit har inget behov av kobolt eller volframkarbid. Den är gjord av kolstål eller vanligt M2, och geometrin bär prestandan istället.
En brad-point träbit har tre arbetsfunktioner som är viktiga:
Ta bort sporrarna och hålen revor. Det är därför som träbearbetningsbitar bedöms på deras slipning, inte på deras legeringsinnehåll.
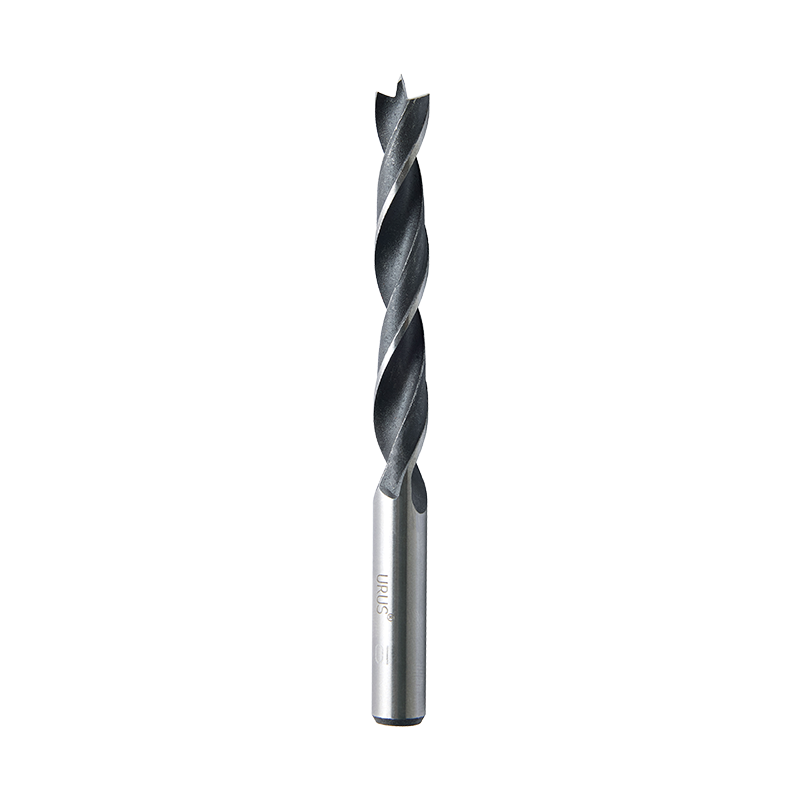 Standard Brad Point träborr med rund skaft En brad-spets i kolstål med precisionscentrum och runt skaft, i 3–30 mm diameter; lämpar sig för träborrning där avrivning är viktig. Visa produkt →
Träbearbetningsbits använder sällan hårdmetallkant eftersom hårdmetall är skört. Timret är mjukt, men det räcker med en inbäddad spik för att en sintrad spets ska bli oanvändbar.
Färg begränsar fältet, men en fil avgör frågan. En 60 HRC-fil biter i alla höghastighetsstålsorter, oavsett om det är M2, M35 eller M42, och åker skridskor över volframkarbid utan att lämna ett märke.
| Vad du ser | Mest troligt material | Hur man bekräftar det |
| Vanlig grå metall, ingen beläggning, normal vikt | M2 snabbstål | En fil biter och lämnar en ljus repa |
| Svart eller mörkblå finish | Svartoxid över HSS eller kolstål | En fil biter; kolstål repar lättare och ljusnar snabbare |
| Guld eller bärnsten finish | TiN-beläggning, vanligtvis över M2 | Filen skrapar bort beläggningen och blottar grått stål undertill |
| Mörk, icke-reflekterande spets synbart tjockare än skaftet | Lödad volframkarbidspets | Filen skridskor; spetsen är mycket hårdare än kroppen under den |
| Edge känns grynig, som fint sandpapper | Elektropläterad diamantslipmedel | Filen åker skridskor och kanten ser ut som inbäddade korn, inte en slipad kant |
Filtestet är tillräckligt tillförlitligt eftersom det inte kan luras av legering. M35 och M42 är tillräckligt nära M2 för att en fil inte kommer att skilja dem åt, så på en koboltfråga ger bara den tryckta stålkvaliteten dig ett svar.
Om en bit kommer utan tryckt stålkvalitet, anta M2. Koboltstål kostar riktiga pengar, och ingen fabrik lägger det tyst i en omärkt bit.
Nej. En HSS-bit är stål, men snabbstål är ett legerat verktygsstål där ungefär 15 till 18 procent av vikten är volfram, molybden, krom och vanadin. En volframkarbidbit innehåller inget stål alls i sin skärande struktur; det är sintrade volframkarbidkorn som hålls samman av ett koboltbindemedel.
Ja, men mindre än vad namnet antyder. M35 innehåller cirka 5 procent kobolt och M42 cirka 8 procent, medan resten är järn och karbider. Kobolt bildar inte ett separat lager. Det löses upp i matrisen och bromsar karbidens förgrovning när kanten värms upp.
En solid hårdmetallbitsburk, och det är standardvalet för gjutjärn, härdat stål över 45 HRC och aluminiumproduktion. En hårdlödd spets kan inte. Den spetsen är spröd, den flisar lätt i avbrutna snitt och dess lödfog går sönder nära 650 C, vilket är under den kanttemperatur som ett stålsnitt genererar.
Nej. En bärnstensfärgad nyans kan också komma från ångoxidbehandling, och en koboltstålbit kanske inte visar någon färg alls. TiN-filmer är 1 till 4 mikron tjocka och är endast synliga som en färgförskjutning, inte som ett distinkt lager. Kontrollera den tryckta stålkvaliteten snarare än skuggan.
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERMetallbearbetning har alltid varit en hörnsten i industriell utveckling och format allt från fordonskomponenter till...
LÄS MER1. Vad är vattenpumpstänger? – Det flexibla "allroundverktyget". Inom modern industriell tillverkning och dagligt underhåll...
LÄS MERAtt välja lämpliga industriella skärverktyg är ett avgörande beslut som direkt påverkar tillverkningseffektiviteten...
LÄS MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang URUS Tools Co., Ltd. privacy policy
