

 Förfrågan
Tveka inte att skicka ett meddelande
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERUnder en nyligen genomförd batchinspektion i en monteringsbutik för fästelement i Guangdong, avvisade kvalitetsteamet 320 av 400 returnerade murverksborrar med raka skaft. Bitarna var inte defekta vid fabriksporten. De var missmatchade vid arbetsbänken. Varje bit hade ett runt vanligt skaft, men operatörerna hade använt dem i SDS-plus hammarborrar utan att inaktivera hammarläget. Skaften vinglade i chucken, hårdmetallspetsarna splade och bitarna knäppte vid skaftets blixtlinje. Användning av rakt skaft har tydliga gränser, och de flesta fältfel kommer från att korsa dem. Den här guiden förklarar dessa gränser i praktiska termer: vilka material som passar raka skaftbits, vilka spetsgeometrier fungerar bäst och hur hastighet, matning och smörjning gör att de skär rent.
En borrkrona med rakt skaft har ett vanligt cylindriskt skaft vars diameter matchar borrkronans kropp, och den överför vridmoment genom ytfriktion mellan skaftet och chuckbackarna.
Denna design är avsiktligt enkel. Till skillnad från SDS eller sexkantsystem som använder mekaniska låsprofiler, beror det raka skaftet helt på klämkraften. Operatören installerar borret i en standardchuck, drar åt käftarna och friktionen mellan stålskaftet och chucken bär rotationen.
Den enkelheten ger verkliga fördelar i verkstads- och produktionsmiljöer. En enda chuck kan acceptera ett brett spektrum av diametrar utan att byta spännhylsor eller adaptrar. Kostnaden per bit förblir lägre eftersom skaftet bearbetas direkt från verktygskroppen. Bytet sker omedelbart när en bit slits ut, och lagerhantering är enklare när en anläggning standardiserar på verktyg med runda skaft. Grunderna för borrning och borrmomentöverföring behandlas i vår grundläggande begrepp för borrning guide.
Begränsningen är också tydlig. Om chucken inte kan leverera tillräcklig klämkraft kommer skaftet att snurra inuti käftarna innan skäreggen gör ett meningsfullt arbete. I hammarborrningsapplikationer har skaftet ingen hammarmekanism, så det kan inte överföra slagenergi effektivt. Användning av en borrkrona med rakt skaft kräver därför att skaftet anpassas till chucktypen och vridmomentbehovet, inte bara till materialet som borras.
Borr med raka skaft är mest effektiva vid metall- och träborrning, medan deras murverksapplikation är begränsad till icke-slagverksborrning i mjuka tegel- eller murblock.
Materialet driver urvalet mer än skaftet. I trä centreras ett rakt skaft med en brad-spets rent och skär splitterfria hål för pluggar, gångjärn och montering av hårdvara. Skaftet hanterar vridmomentet lätt eftersom trä är det enklaste borrmaterialet. I metall bär samma skaft lasten genom split point- eller pilotpointgeometrier, och de största riskerna blir värmeuppbyggnad och borrgång.
| Material | Punkttyp | Driftläge | Typisk tillämpning |
| Trä | Brad point / pilot point | Endast rotary | Möbeltillverkning, plugghål, hårdvarumontering |
| Lågkolhaltigt stål | Splitpunkt | Endast rotary | Monteringshål, jiggborrning, metalltillverkning |
| Aluminium | Pilotpunkt/splitpunkt | Roterande med kylvätska | Maskinbearbetning, tunnplåtsarbete, profilborrning |
| Mjukt murverk | Hårdmetallspets murspets | Endast rotary | Ankarhål, grunda genomgående hål i tegel |
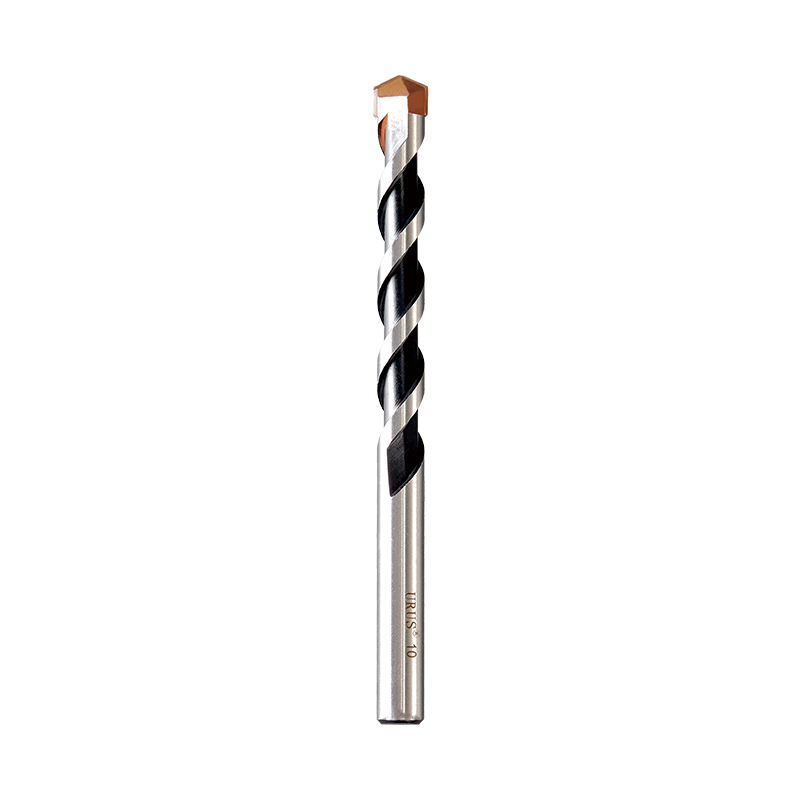 Rund skaft murborr för roterande borrning i tegel och block Denna hårdmetallspets med förstärkt räfflor och slätt skaft skär rena hål i mjukt tegel, murbruk och lättviktsblock när det endast används i roterande läge. Den uppfyller standarderna DIN8039 och ISO 5468, med en kropp av härdat krom-vanadinstål och tillgängliga spetsalternativ. Visa produkt →
I murverk fungerar det raka skaftet endast i roterande läge. När materialet är mjukt tegel, murbrukslina eller lättviktsblock, kommer en murborrkrona med runda skaft med hårdmetallspets att skära ett rent hål utan stötar. Vår murborr med runda skaft är designad exakt för denna uppgift: hårdmetallspets, förstärkt räfflor och ett vanligt skaft som greppar i en standardchuck. Försök inte använda den i en borrhammare med slagmekanismen inkopplad.
Vid metallborrning är skaftet inte den begränsande faktorn. Punktgeometrin är. För en praktisk genomgång av valet av metallborrsatser med rund skaft, se vår rundskaftad metallborrstyrning . Den primära risken är inte skaftglidning utan värmeutveckling, som kan temperera skäreggen och orsaka snabb mattning.
Spetsgeometrin hos en borrkrona med rakt skaft styr hur den kommer in i materialet, skär spånen och motstår att gå.
Varje rakt skaft har samma skaft, så punktgeometrin är det som skiljer prestanda. En standard 118-gradersspets fungerar för allmän borrning men tenderar att gå på hårt stål. En delad spets slipar banans tjocklek tunnare, vilket skapar två små skärande läppar som startar hålet utan att gå, vilket gör det till det säkraste valet för CNC och manuell metallborrning.
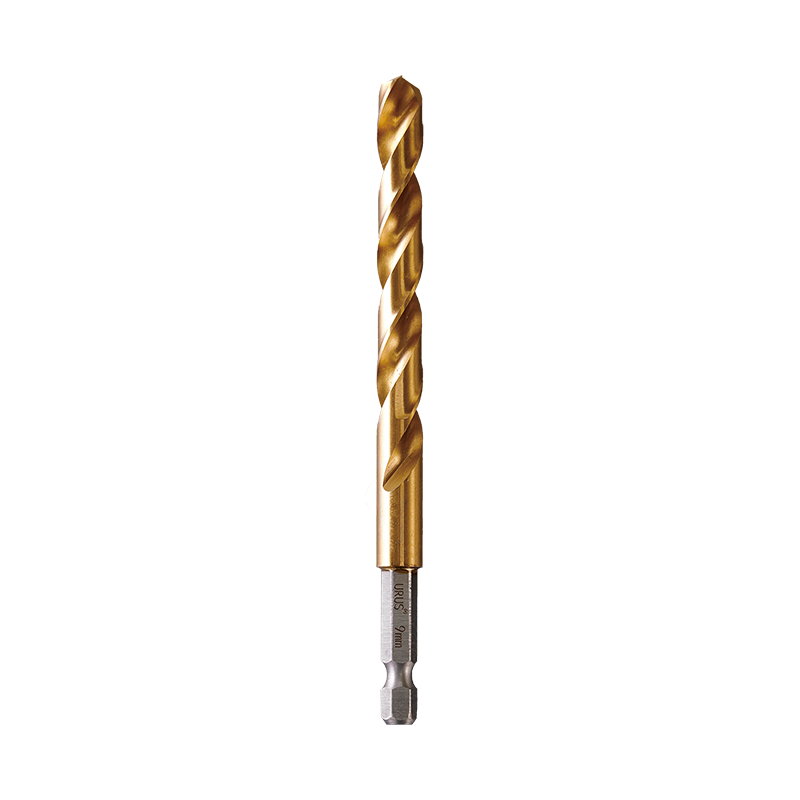 Split Point borr för exakt hål som börjar i metall Designad med en delad punktgeometri som minskar bantjockleken, startar denna bit hål utan att gå på hårt stål. Den passar 1/4-tums snabbväxlingschuckar och är lämplig för både manuell och CNC-metallborrning, vilket säkerställer konsekvent position och rundhet. Visa produkt →
Våra delade metallborrkronor är konstruerade runt denna geometri för konsekvent hålposition och rundhet.
En pilotspets lägger till en kort självcentrerande spets som sträcker sig bortom skärläpparna. Den drar in borrkronan i materialet och är särskilt användbar i tunn plåt och aluminium, där genombrottsgrader och borrgång orsakar de flesta avslag. För mjukt metallarbete är en pilotspets lättare att kontrollera och lämnar en renare hålingång.
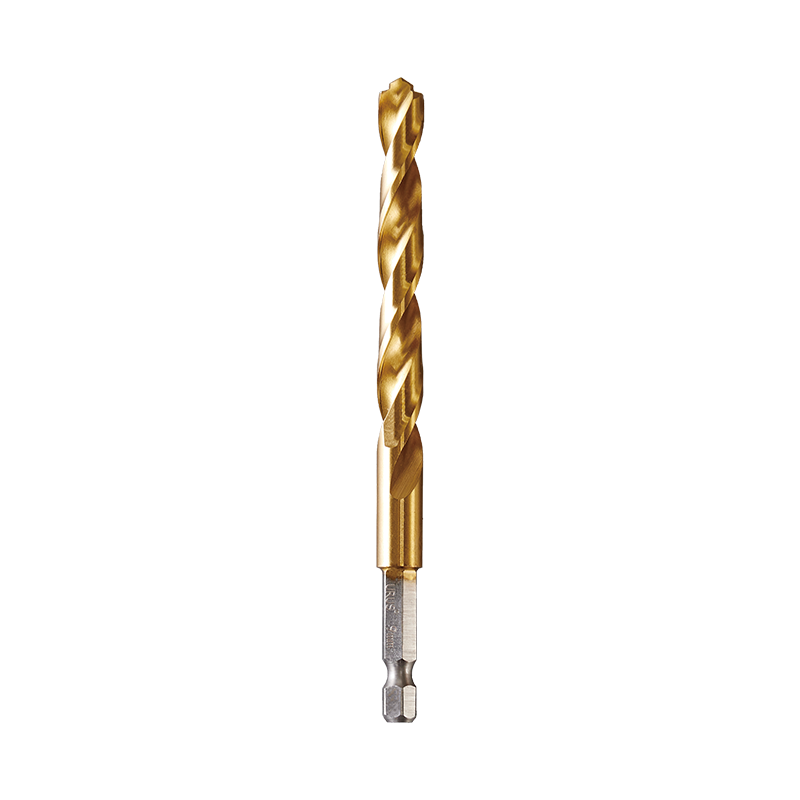 Pilot Point borr för rena hål i tunn metall Med en självcentrerande pilotspets som sträcker sig bortom skärläpparna, drar denna borr sig in i material för kontrollerad borrning i tunn plåt och aluminium. Det minimerar genombrottsgrader och gång, vilket lämnar en ren hålingång. Visa produkt →
Våra pilotspetsborrar klarar den uppgiften samtidigt som de bibehåller skarp egggeometri över längre körningar.
En turbomax-spets, flitigt använd på produktionsgolvet, fokuserar på spånutsläpp. Det är en specialiserad geometri som passar höghastighets CNC-borrning i mjukt stål och aluminium, där spånpackning i räfflorna är det främsta felläget.
En borrkrona med rakt skaft är ett borrverktyg vars skaftdiameter matchar borrkronans kropp och som förlitar sig på chuckfriktion för vridmomentöverföring. Det är det vanligaste borrformatet för roterande borrning i metall, trä och mjukt murverk, men det är inte konstruerat för hammarslagsbelastning.
En borr med rakt skaft misslyckas när du kör den för fort, trycker på den för hårt eller låter den vara torr.
Dessa tre variabler samverkar. Hastigheten bestämmer värmen; matning bestämmer spånbelastning; smörjning tar bort värme och håller skäreggen vass. Om en spak är utanför räckvidd kan borret antingen överhetta arbetsmaterialet eller stanna i hålet och knäppa.
I stål kommer en för låg matningshastighet att göra att skäreggen skaver istället för att skära, vilket genererar värme och ger arbetshärdning på hålväggen. En för tung matning kommer att flisa skärläpparna eller bryta biten vid punkten. Öka som regel foder när spånet är tunt och trådigt, och minska fodret när bettet börjar skratta.
Smörjning är ej förhandlingsbar. För lågkolhaltigt stål förhindrar en löslig oljekylvätska spetsen från att nå anlöpningstemperaturer. För aluminium minskar en lätt skärolja eller till och med fotogen spånsvetsning på spånytan. För trä behövs ingen kylvätska, men dammutsuget har lika stor betydelse som hastighetskontrollen.
De flesta fel på borrkronor med rakt skaft kan förebyggas, och förebyggandet har mer att göra med val och hantering än med själva borrkronan.
En borr med rakt skaft används främst för roterande borrning i metall, trä och mjukt murverk. Den passar in i en standardchuck och överför vridmoment genom friktion, vilket gör den till det mest mångsidiga och kostnadseffektiva borrformatet för allmän verkstads- och produktionsborrning.
Nej. SDS-hammarborrar använder ett mekaniskt låsande skaftsystem utformat för slagenergiöverföring. Ett rakt skaft kommer att vicka i SDS-chucken, glida och troligen gå sönder nära skaftet. Använd SDS-skaftbits för hammarborrning och raka skaftbits endast med roterande läge.
Slirning uppstår när chuckbackarna inte kan generera tillräckligt med spännkraft. Slitna käftar, släta skaftytor eller överdragning på ett mjukt skaft minskar allt friktionsgreppet. Rengör skaftet, kontrollera käftens hälsa och dra alltid åt chucken ordentligt innan du borrar.
Endast för mycket lätt roterande borrning i mjukt murverk eller när en specialiserad murkrona med rundskaft med hårdmetallspets används. För standardbetong- och tunga slagarbeten, använd SDS-skaftbits. Raka skaftbits är inte konstruerade för hammarslagsbelastningar och kommer att misslyckas snabbt i den tjänsten.
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERMetallbearbetning har alltid varit en hörnsten i industriell utveckling och format allt från fordonskomponenter till...
LÄS MER1. Vad är vattenpumpstänger? – Det flexibla "allroundverktyget". Inom modern industriell tillverkning och dagligt underhåll...
LÄS MERAtt välja lämpliga industriella skärverktyg är ett avgörande beslut som direkt påverkar tillverkningseffektiviteten...
LÄS MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang URUS Tools Co., Ltd. privacy policy
