

 Förfrågan
Tveka inte att skicka ett meddelande
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MEREn skåpbutik som borrar fyrtio 3/8 tums hyllstiftshål i vit ek kommer att få jobbet gjort på cirka åtta minuter med en spadbit. Ungefär 10 % av dessa hål kan rivas ut, och alla visar ett ärr i mittpunkten. Att byta ut spadbiten mot en forstnerbit eliminerar rivningen och ärret, men biten svänger långsammare, kräver mer vridmoment och kostar två till tre gånger mer. Beslutet om forstner vs spade bits i vilken butik som helst beror på hålets placering, materialriktning och om omarbetning är inbyggd i din process.
Forstner-biten är den enda vanliga träbearbetningsbiten som ger en helt platt hålbotten med en ren cirkulär kant. Dess mittpunkt lokaliserar snittet, fälgskäraren river träfibrerna innan någon spån tas bort, och det inre bladet rakar ut materialet. Den sekvensen skyddar hålkanten och lämnar botten platt. En spadbits platta blad kan inte matcha detta. Dess skäreggar kilar sig genom säden samtidigt, speciellt på utgångssidan, där biten splittrar träet istället för att skiva det.
Eftersom forstnerbiten gör ett blindsnitt, har spånen ingen enkel utgång. I djupa hål packas spånen in i skärområdet och saktar ner biten. Det är därför en hackrörelse rekommenderas. Spadbiten har en öppen flöjtdesign som kastar ut marker på egen hand, varför det känns snabbare i ett genomgående hål.
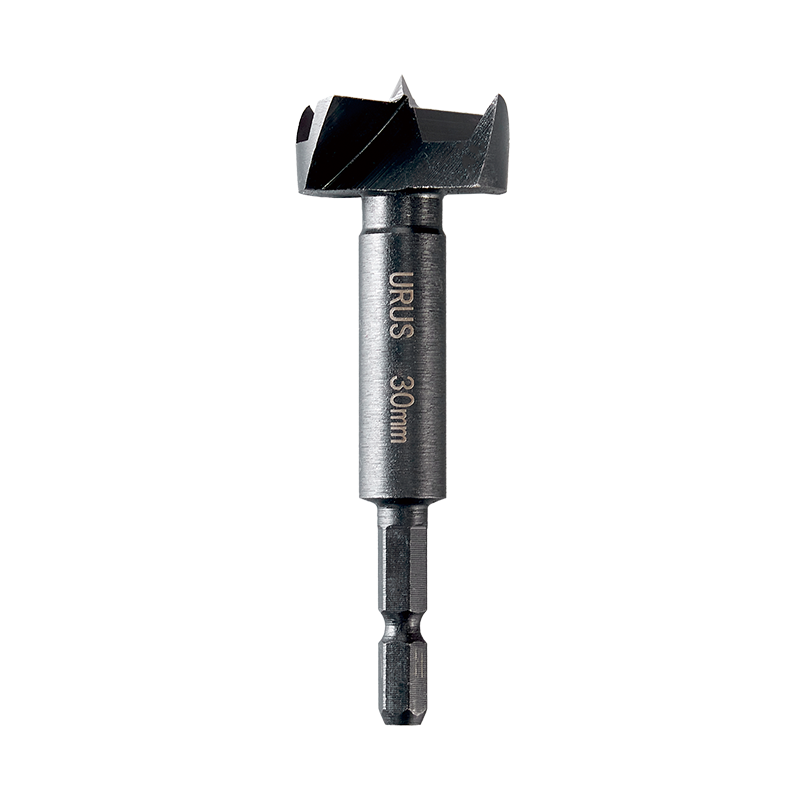 Brad Point Forstner-bits för ren träborrning Denna bit ger rena hål utan omarbetning på synliga eller strukturella ytor. Dess breda punkt placeras lätt, vilket gör den idealisk för färdiga ytor i kork, lövträ och MDF. Visa produkt →
Forstner-biten kostar mindre per färdigt hål i varje körning som kräver en färdig yta, även om inköpspriset är två till tre gånger högre. En 3/4 tums spadbit säljs för cirka 5 USD och en 3/4 tums forstnerbit för cirka 14 USD. På ett jobb med 500 hål är bitprisgapet under $50. Om 10 % av spadhålen behöver borras om eller slipas, och varje avslag tar 15 minuters butiksarbete för 60 USD per timme, är omarbetningskostnaden över 450 USD. Den matematiken vänder på beslutet.
| Kostnadspost | Forstner lite | Spadbit |
| Lite kostnad för löpningen | $14 till $25 | $5 till $10 |
| Avvisade hål till 10 % | 0 till 5 | 50 |
| Arbetskostnad för omarbetning | Nära $0 | 450 USD |
| Total kostnad för löpningen | $14 till $25 | $455 till $460 |
Omarbetning är vad en produktionsplan ska angripa. Vad du bör veta om forstner-bitar lägger till detaljer om geometrigränser och fältskärpning för butiker som kör stora volymer. En forstner-bits i högkolstål kan slipas om mellan körningarna, vilket förlänger livslängden långt utöver en spadbit som slängs.
För inramning, verktygskörningar eller något hål som aldrig kommer att synas är spadbiten det rätta verktyget. I en 2x4 borrar en 1/2 tums spadbit ett tillräckligt rent genomgående hål på under två sekunder, skjuter ut sina egna marker och kostar mindre än $5. Inget med en forstnerbit är snabbare i det sammanhanget.
Spadbitar har också ett 1/4 tums skaft, som kan vibrera vid större diametrar. När du trycker en 1 tums spadbit genom en knut, kan skaftet tjattra och svänga biten från mitten. En mittstans och en långsam matning förhindrar det mesta, men skärbredden blir mindre förutsägbar när diametern växer.
Ha spadbitar i verktygssängen för dessa situationer:
Vridmomentbehov, chiprensning och RPM-gränser skiljer dessa två bitar åt mer än vad priset gör. Tabellen nedan visar standarddriftintervall för 3/4 tums borrkronor på en bärbar borr.
| Karakteristiskt | Forstner lite | Spadbit |
| Hål botten | Platt | Mittpunktsärret finns kvar |
| Kantavrivning | Nära noll | Enstaka vid utgång |
| Chiputkastning | Picka regelbundet | Självutkastande |
| Krav på vridmoment | Hög | Låg till måttlig |
| Bästa varvtalsintervallet | 600 till 1 200 | 1 500 till 2 500 |
| Max praktisk diameter | 3 tum eller mer | 1-1/2 tum. |
| Typiskt produktionsjobb | Gångjärnshål, hyllsprintar | Grova genomgående hål |
Relativ prestanda: forstner vs spade (3/4 tum bit)
Om din kund ser hålet, eller hålet sitter i en konstruktionsfog, köp forstner-bits. Om hålet är dolt, köp spadbitar. Den ena regeln täcker de allra flesta inköpsbeslut. För de återstående kantfallen, tillämpa dessa fem kontroller i ordning.
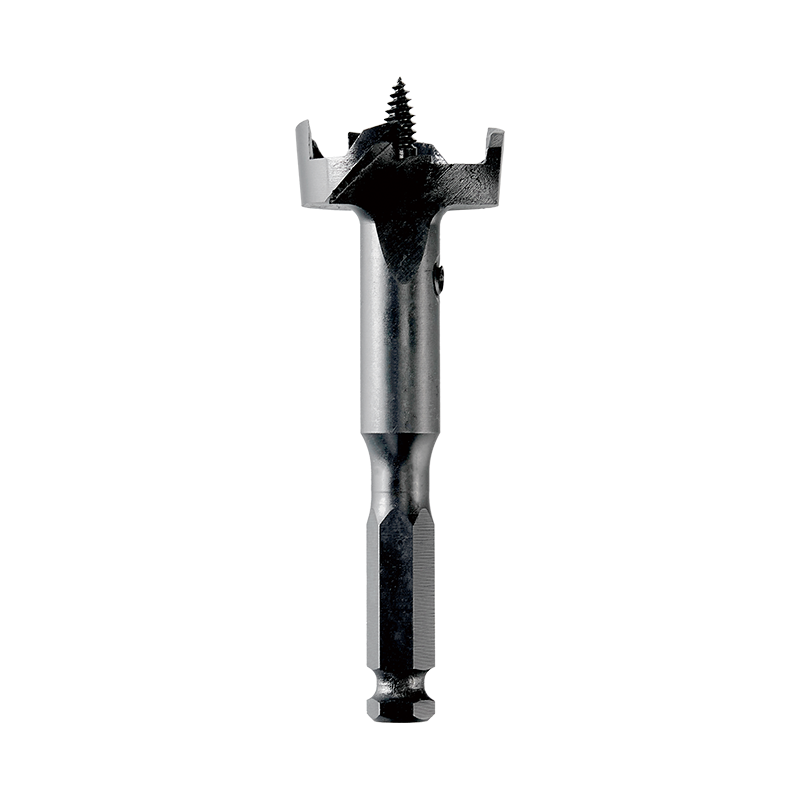 Skruvspets Forstner Bit för självmatande produktionsborrning Med en självmatande skruvspets och utbytbar tandspets, ökar denna bit effektiviteten vid körningar med hög upprepning. Det säkerställer stadig kapning och snabb spånavskiljning i lövträ och MDF. Visa produkt →
För högupprepade produktionskörningar matas en skruvspets förstnerkrona in i träet utan ett separat pilothål, håller en stadig skärvinkel och minskar variationen i spånbelastningen. Det spelar roll när en operatör borrar hundratals gångjärnsplatser i ett enda skift.
Inköpshanterare som bygger ett forstner-bitssortiment bör dimensionera setet runt de tre diametrarna som täcker deras vanligaste skarvar: en 1/4 tums hyllstift, en 3/8 tums gångjärnsskruv och en 1/2 tums plugg. Att lägga till en skruvspetsversion för produktionslinjen ger en självmatningsmöjlighet som minskar ändkornsklyvningen.
Zhejiang URUS Tools Co., Ltd. tillverkar både brad-point och skruvspets forstner bits i en ISO 9001:2015 certifierad anläggning, och testar dem i ett TUV Rheinland kooperativa laboratorium. Att köpa från en tillverkare med egen produktion och testning minskar leveransrisken för privata märken och OEM-program.
En forstnerbit ger ett platt hål med en ren cirkulär kant. En spadbit skär ett grövre hål, lämnar mittpunktsmärket i botten och kan riva träfibrer vid utgång.
Ja, för de flesta diametrar upp till cirka 1 tum. En forstner-bit behöver en borr med tillräckligt vridmoment, speciellt över 3/4 tum. En spadbit fungerar i vilken borr som helst eftersom den kräver mycket mindre vridmoment.
En bra forstnerbit kan slipas om flera gånger eftersom dess kantskärare mattas långsammare än en spadekant. Spadbitar behandlas normalt som engångsbitar och slipas inte alls.
Ja, och plywood är där fälgskäraren bevisar sitt värde. Det snittar faner innan skärning, så det översta lagret förblir rent. En spadbit i plywood blåser vanligtvis ut den översta faneren.
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERMetallbearbetning har alltid varit en hörnsten i industriell utveckling och format allt från fordonskomponenter till...
LÄS MER1. Vad är vattenpumpstänger? – Det flexibla "allroundverktyget". Inom modern industriell tillverkning och dagligt underhåll...
LÄS MERAtt välja lämpliga industriella skärverktyg är ett avgörande beslut som direkt påverkar tillverkningseffektiviteten...
LÄS MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang URUS Tools Co., Ltd. privacy policy
