
 Förfrågan
Tveka inte att skicka ett meddelande
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERTre leverantörer kommer att ge dig tre olika svar om det bästa materialet för borrkronor: snabbstål, kobolt eller solid hårdmetall. Alla tre svaren är korrekta, men var och en är korrekt endast inom en smal uppsättning villkor, en arbetsstyckesgrad, en håldiameter, en maskin och ett målantal hål.
Få matchen fel och kostnaden visas snabbt. En 6 mm HSS M2-bits som går torr i 304 rostfritt vid 1 400 rpm mattas vanligtvis i 15 till 25 hål, medan samma bit i lågkolstål håller i hundratals. Att flytta det rostfria jobbet till en M35 koboltbit multiplicerar verktygets livslängd med ungefär tre för ungefär dubbelt så mycket enhetspris, vilket är anledningen till att materialval hör lika mycket till inköp som till verktygssängen.
Resten av den här guiden följer den ordningen, eftersom de tre materialfamiljerna beter sig väldigt olika när värme, nötning och stötar kommer in i snittet.
Det korta svaret: trä borras med högkolhaltigt stål eller HSS, mjukt stål med HSS M2, rostfritt och legerat stål med kobolt M35 eller M42, högvolymsmetallarbete med solid hårdmetall och betong endast med hårdmetallspetsade SDS-verktyg.
| Material | Värmegräns | Bästa passform på arbetsstycket | Relativt pris |
| HSS M2, ljus finish | 540-600 C | Mjukt stål, aluminium, trä, plast | 1,0x |
| HSS M2 med TiN-beläggning | 540-600 C | Plåt, allmän reparation, underhållssatser | 1,2-1,5x |
| Kobolt M35 eller M42 | 600-650 C | Rostfritt 304 och 316, legerat stål, titan | 2,0-2,8x |
| Stålkropp med hårdmetall | 800 C och uppåt | Betong, tegel, block, slipande plåtvaror | 3-5x |
| Solid hårdmetall | 1 000 C och uppåt | CNC-metallarbete, kompositer, körningar med hög volym | 6-10x |
Standard brad-point träbits kommer i högkolstål och i HSS, och den verkliga skillnaden är upprepning, inte skärpa. Högkolhaltigt stål tar ett skarpt övertag billigt och passar skåparbete och platssnickeri där lite används några gånger i veckan. HSS håller den kanten genom slipande plåtvaror som MDF och spånskivor, där limlinjer och mineralfyllmedel mattar en mjuk stålkant i ett enda skift. Borrborrkronor och forstnerborrkronor följer samma regel: kolstål för enstaka djupborrning, HSS för upprepad produktion.
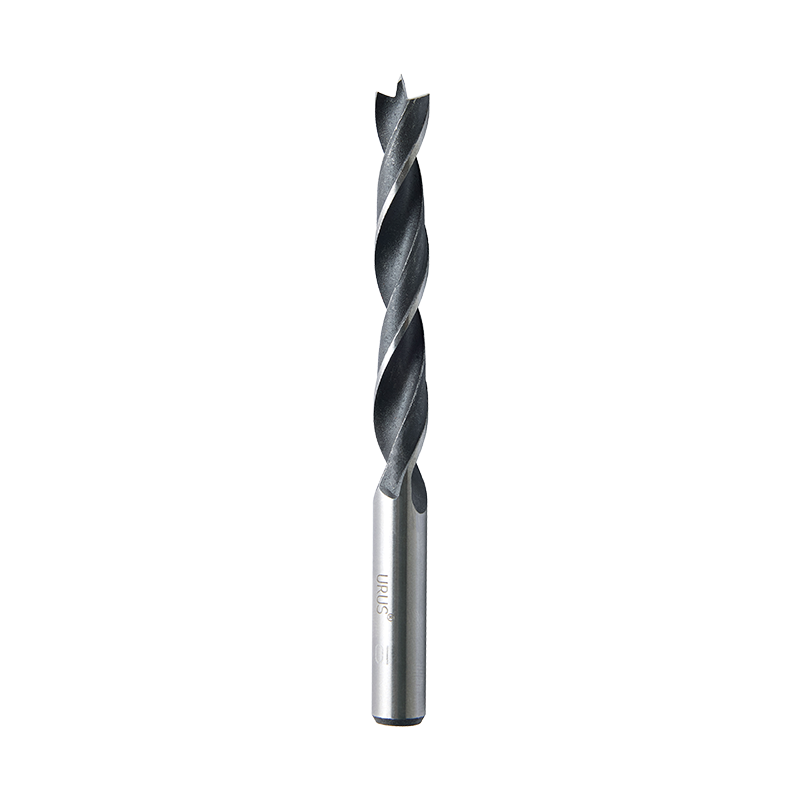 Standard Brad Point träborr för noggrann träborrning En träborr med precisionscentrum och runt skaft, lämpad för exakt positionering och standardchuckar för allmän träborrning. Visa produkt →
Mjukt stål, aluminium, mässing och plast borras mest ekonomiskt med HSS M2, vanligtvis vid en 118-graders punkt för allmänt arbete och en 135-graders splitspets när borrkronan ska hålla ett markerat centrum utan att gå. Rostfritt 304 och 316 arbetshärdar under en matt kant, så verktyget måste skära i stället för att gnugga: kobolt M35 eller M42 med en delad spets håller eggen vid liv tillräckligt länge för att avsluta hålet. En pilotpunktsgeometri hjälper till på böjda och tunna sektioner. Solid hårdmetall kommer bara in när volym, styvhet och kylvätskekontroll är på plats.
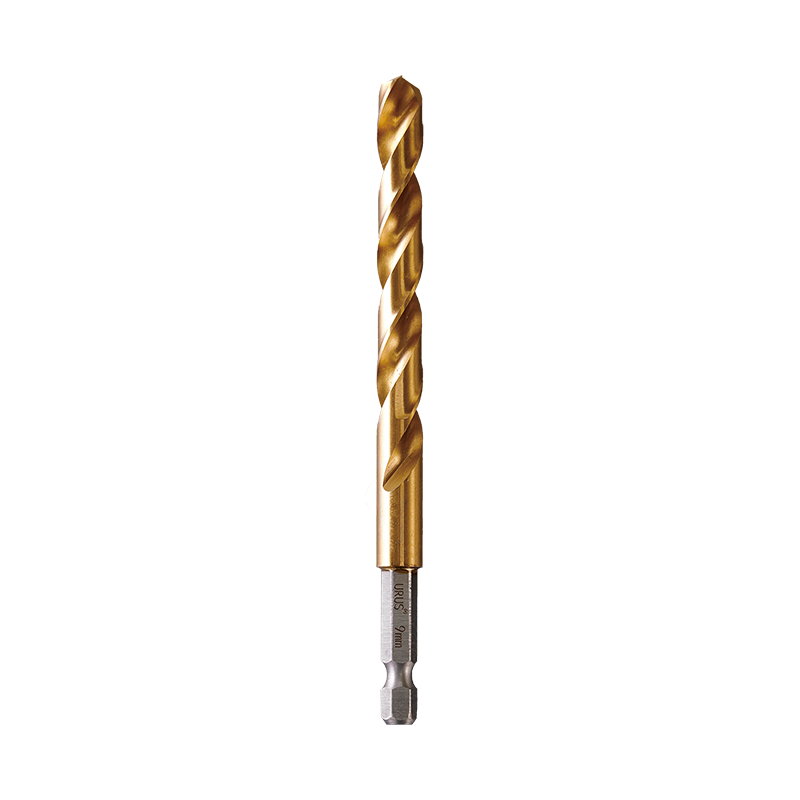 Anpassad metallborr med delad punkt för snabbväxlingschuckar En metallborrkrona med delad punktgeometri och flera finishalternativ, designad för 1/4-tums snabbchuckar och diametrar från 1,0 till 13,0 mm. Visa produkt →
Inget kobolt- eller HSS-bit hör hemma i betong. Hammarborrning tillämpar slagbelastning och mineralnötning samtidigt, så skäreggen måste vara hårdlödd i en stålkropp. SDS-plus täcker ungefär 4 till 16 mm hål i tegel, block och standardbetong, medan SDS-max tar större diametrar och tyngre armeringsarbeten. Ett treskärare hårdmetallhuvud centreras snabbare på ojämna ytor och minskar den gång som förstör hålpositionen på en grov vägg.
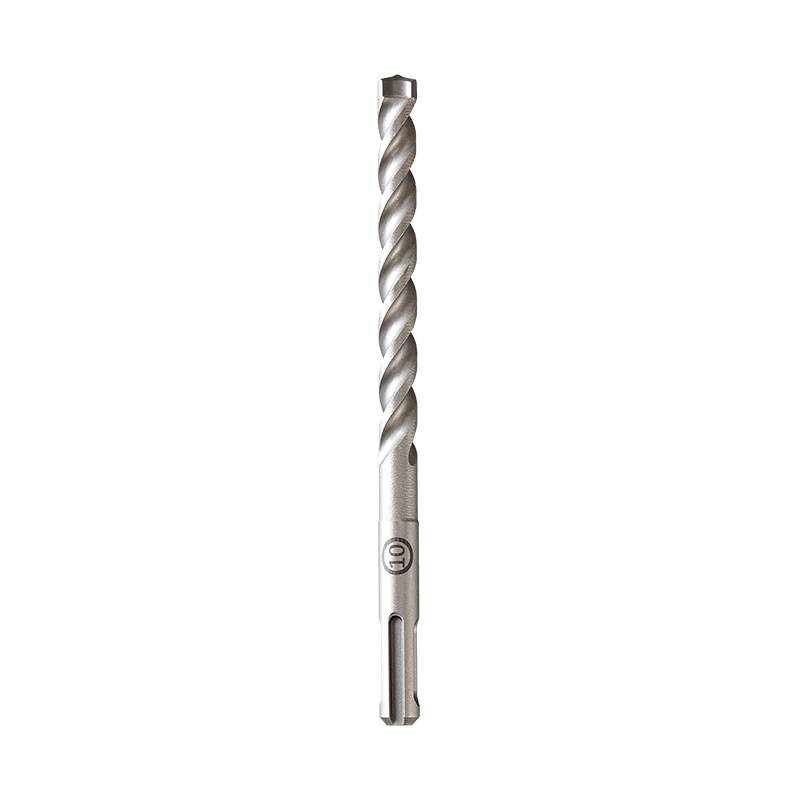 Anpassad SDS-3-Cutter Hammarborr med hårdmetallspets för murverk En murad hammarkrona med treskärande hårdmetallspets och härdad krom-vanadinkropp, avsedd för borrning av tegel, betong och sten i flera storlekar. Visa produkt →
Punktgeometri, räfflor och skaftstandard spelar lika stor roll som basmaterialet, så håll en referens för borrkronor och deras användningsområden bredvid din materialspecifikation när du skriver en köpmanual.
De flesta specifikationsfel vi ser i citat kommer från fyra missförstånd om vad en bit egentligen är gjord av.
Röd hårdhet är den temperatur vid vilken en skäregg mjuknar och slutar skära rent. HSS M2 håller sin kant till ungefär 540-600 C, koboltkvaliteter pressar det till cirka 600-650 C, och hårdmetall fortsätter skära långt utöver det, vilket är hela anledningen till att kobolt och karbid finns som separata prisnivåer.
I 304 rostfritt ger M35 kobolt vanligtvis ungefär tre gånger så mycket hål som HSS M2, och geometrin med hårdmetallspets återvänder mer än fem gånger, tillräckligt för att sänka kostnaden per hål även om enhetspriset är högre.
Aritmetiken är okomplicerad. En HSS M2-bit på $3,00 som producerar 20 hål kostar $0,15 per hål. En koboltbit på 7,50 USD som ger 60 hål kostar 0,125 USD per hål, och den tar också bort två bitbyten från operatörens skift. På en cell som borrar 600 rostfria hål om dagen tar den skillnaden bort ungefär 20 verktygsbyten varje dag.
En borrspetsspecifikation är komplett endast när den namnger arbetsstycket, hålet, maskinen, förväntad livslängd och verifieringsmetod. Allt mindre överlåter materialvalet till din leverantörs antagande.
Leverantörer som bygger bitar för OEM-program välkomnar vanligtvis den detaljnivån, eftersom den tar bort argument senare. Zhejiang URUS Tools Co., Ltd., som tillverkar borrkronor, tänger och handverktygssatser i Jiashan, Zhejiang under varumärket Bison, arbetar över trä-, metall- och murverkslinjer med ISO9001:2015-certifiering, en nationell högteknologisk företagsbeteckning och ett TUV Rheinland-samarbetstestlaboratorium med ett brett förberedande laboratorium som startar i ett brett laboratorium för TUV Rheinland. skärbitar för borrar: typer, material och hur man väljer .
Nej. Kobolt köper varm hårdhet och nötningsbeständighet och ger upp lite seghet i gengäld, till två till tre gånger enhetspriset. Inom trä, mjukt stål, aluminium och allmänt underhållsarbete är HSS M2 det bättre ekonomiska valet. Kobolt tjänar sin premie när arbetsstycket är rostfritt, legerat stål över ungefär 30 HRC, eller titan, eller när kanttemperaturen är den faktor som begränsar verktygets livslängd.
Nej. Titannitrid är en beläggning på ungefär 1 till 4 mikron på samma HSS-substrat. Det sänker friktionen, förbättrar spånflödet och bromsar flankslitaget, men basstålet avgör fortfarande hur mycket värme eggen överlever innan den mjuknar.
Volframkarbid. Betong borras med slag, så spetsen måste vara ett lödt hårdmetallskär monterat i ett SDS-plus eller SDS-max skaft. HSS- och koboltkanter misslyckas snabbt under den kombinationen av hamring och mineralnötning.
Jämför kostnad per hål vid ett fast arbetsstycke, diameter och hastighet. Be om hårdhetsdata, siffror för spetsavbrott, beläggningstjocklek och en provsats som testats på din egen maskin innan du släpper en containerorder, och håll det testresultatet bifogat till specifikationen.
I. Introduktion: Lösa den "omöjliga" uppgiften Frasen "att montera en fyrkantig pinne i ett runt hål" är en universell symbol...
LÄS MERMetallbearbetning har alltid varit en hörnsten i industriell utveckling och format allt från fordonskomponenter till...
LÄS MER1. Vad är vattenpumpstänger? – Det flexibla "allroundverktyget". Inom modern industriell tillverkning och dagligt underhåll...
LÄS MERAtt välja lämpliga industriella skärverktyg är ett avgörande beslut som direkt påverkar tillverkningseffektiviteten...
LÄS MER
+86-573-84611229

+86-573-84611518


NO.35 Yucao Road, Ganyao Town, Jiashan City, Zhejiang-provinsen, Kina
Upphovsrätt © Zhejiang URUS Tools Co., Ltd. privacy policy